


Industria News
CNC Sinker EDM Machina Electio Guide
 2026.07.23
 Industria News
Electio Guide
Quid est? Sinker EDM Machina
A Sinker EDM machina fabricam fabricat, dum electrodem formato in materiam deprimendo, dum series celeris electricorum scintillarum superficies erodit ut electrode geometriae respondeat. Hic processus, vulgo EDM die submersus vocatus, materiam per scintillam exesa moderatam potius quam vim secans removet, quam ob rem duritia parum momenti est quomodo Machina Die Sinking EDM exercet. Electrode et workpiece sedent in fluido dielectric merso, et unaquaeque scintilla tantulum materiae tollit donec cavitas perfecti figuram electrodis ingeminat.
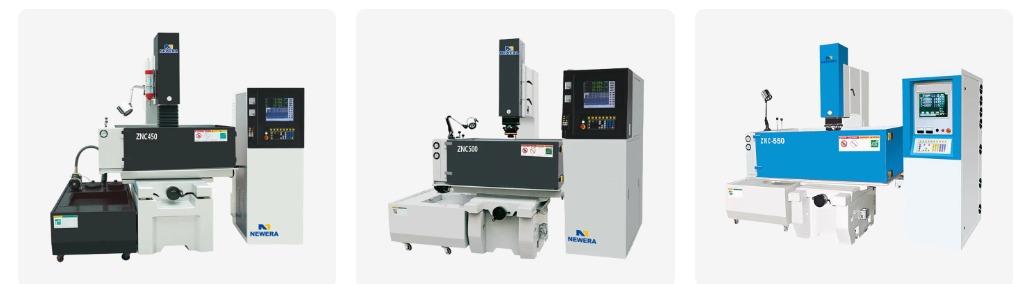
A Die machina depressor, interdum machina arietis EDM appellata, est instrumentum vexillum ad cavitates formandas, impressiones mori, aliaque complexa geometrias internas, quae difficilia aut impossibilia sunt attingere cum instrumento rotato. A modernus CNC sinker EDM axem programmabilem imperium et cyclos orbiculos super hoc core processum addit, quae idcirco machinae hodiernae EDM emptiones magis CNC nituntur quam unitates manuales operatae sunt.
Quomodo EDM Die Sinking Works
Scintilla Erosion Cycle
Materia remotio fit per millia singularum electricorum secundo quaeque obit, unumquodque minimum moles materiae ab electrode tum in fabrica exhalat. Quia electrode etiam in hoc cyclo gerit, electrode materialia et missionem uncinis simul eliguntur ad aequilibrium remotionis celeritatis contra quantum figura electrode servanda est ad transitum finitum.
Partes Dielectric Liquor
Liquor dielectric, proprie proprium oleum, hiatum inter electrode et workpiece implet, hiatum insulat donec intentione scintillam satis aedificat ut felis, deinde strages evolvendo postea exesa. Consistent fluidi circulationem et filtrationem retinet obstantia impedimento postea emissionis, quae pars est quare piscinam designat et filtrationem capacitatis materiae quantum ad ipsum generantis.
Materia Communiter Machinatum Sinker EDM
Quia EDM materia electrically quam mechanice removet, quaelibet materia electrically conductiva generaliter machinari potest sine duritie vel duritiei. Mensa infra adumbrata materiae frequenter cum machina EDM paritur.
| Materia | Typical duritia dolor | Machinability Cum Sinker EDM | Usus communis |
|---|---|---|---|
| Mors indurata Mors | Usque ad LX ad LXV HRC | Duritie afficitur quia amotio est scelerisque et electrica | Iniectio forma cavis |
| Titanium Alloy | Duritiam modicam, altam duritiem | Machinabilis non obstante duritiem quae impugnat instrumenta | Aerospace et medical components |
| Wolframium Carbide | Valde duritia | Machinabilis per scintillam exesa ubi stridor solus tardus est | Secans instrumentum adiicit et conterentes partes |
| Conductive Ceramic | Alta duritia, fragilis | Machinable si electrically PROLIXUS | Specialioribus lapsum resistentia components |
| Diver | Moderari ad altitudinem duritiem | Bonum commune machinabilitas | Medicinae et cibi gradus tooling |
Electrode Materia Usu in Die Sinker Machina
Electrode materialis electio afficit rate, perficiendi finem et quam bene subtiliter in cavum transfert. Chartula infra ostendit usum communem exemplarium per materias communes electrode in alea submersionis EDM machinae.
Sinker EDM Comparatus Filum EDM et CNC Milling
Sinker EDM pluribus modis ad praecisionem cavum seu plumam producendum est, eamque contra filum EDM et CNC milling adiuvat declarandum ubi Machina Die Sinking EDM optime convenit. Charta radar infra lineas quinque attributa practica per omnes tres modos.
- Sinker EDM
- Wire EDM
- CNC Milling
Materiam Remotio Rate ab officio Current Occasus
Suscitans missionem current in machina EDM machinae materialem remotionem accelerat sed etiam mutationes superficiei finis et electrode gestationis, quam ob rem asperitas et peractio typice currunt in diversis occasus. Linea chart infra illustrat relationem generalem inter missionem currentis et remotionis relativam.
Typical Superficiem perfice per Machining Tempus
Superficies consummatio in Die Sinking EDM Machina melioris ut processus ab asperando per progressive tenuiores transitum perficiendi. Chartula infra ostendit valorem generalem Ra, in micrometris mensuratum, cum singulis stadiis associatum.
Machina Classis et Specification Reference
Compositus labor cisternina magnitudine et pondere electrodis capacitatis ad maximum formse truncum vel cavum in productione vitat inveniendo extra medium consilium quod machina labefactatur. Mensa infra circulos communes CNC deprimentis EDM machinae classes generales per speciem range.
| Apparatus Classis | Opus Tank | Max Electrode Pondus | Positioning Cura |
|---|---|---|---|
| Parvus | 400 x 300 x 250 mm | Ad L kg | Plus vel minus 0.005 mm |
| Medium | 650 x 450 x 350 mm | Usque ad CL kg | Plus vel minus 0.005 mm |
| Magnum | 1000 x 700 x 500 mm | Ad D kg | Plus vel minus 0.008 mm |
| Extra Large | 1500 x 1000 x 700 mm | Ad 1000 kg | Plus vel minus 0.01 mm |
Typical Die Sinking EDM Productio Workflow
Cavum perfectum in CNC demersorem EDM productum plerumque per eandem latitudinem seriei cujuscumque partis complexionis transit. Gradus infra adumbrationem generalem profluunt.
- 1 Electrode Design and Fabrication
- 2 Workpiece setup et Gratia diei et noctis
- 3 Roughing Tempus
- 4 Semi Conclusio Tempus
- 5 consummare Tempus
- 6 Purgatio et inspicienda
Ubi Sinker EDM machinae sunt
Praecisione et duritia independentiae Die Sinking EDM Machina opus fac ut vexillum electionis trans plures uncinis fabricandis efficiat.
-
Fingunt et Die cavitates
Forma iniectio instrumentorum iacitur et ubi cavitas interna geometrica attingi non potest cum ferramento rotato.
-
Aerospace Components
Foramina refrigeranda et complexa lineamenta in partibus titanii et superalloy ubi conventio difficilis est secans.
-
Medical Fabrica Molds
Speculae cavitates quae subtilitate et angustis dimensionis constantiae per longam productionem egent metam et strictam.
-
Obduratum Tooling et Punches
Punch et mori componentes post obdurationem machinati sunt, quia scintilla exesa non afficitur statu materiali obdurato.
EDM Machina eligens Mori Submersio Manufacturer
Laborans cum dicato CNC sinker EDM machinae instrumenti loco machinae generalis reseller plerumque sensum efficit semel tabernam propriae programmatis, cisternina magnitudine vel automationis notis indiget. Pauci schedulae practicae adiuvant investigationem angustam inter optiones machinae OEM demersoris EDM.
- Systema temperantiae confirmandum sustinet exemplaria motus electrode et cyclos orbiculos programmatis instrumenti indigebit.
- Perscriptio operis magnitudine piscinae et pondus electrodis contra capacitatem maximae formae vel cavitatis obstructionum quae in productione exspectantur.
- Recognitio servo responsionis et hiatus imperium perficiendi, cum hoc afficit, quam constanter scintilla rima per longum transitum conservatur.
- Quaere de genere generantis et quomodo energiae missionis inter angustias et consummationes angustias adaptetur.
- Vide ad fluidum filtration et circulationem capacitatis dielectricae, quoniam fluida munditia utramque qualitatem metam attingit et electrodam induunt.
Plures emptores spectant ad morientem depressionem machinae EDM machinae Sinarum basis quondam voluminis vel customizationis necessitates crescere, late propter intentionem programmatis progressionis, generantis et consiliorum mechanicorum facultatem aedificandi in una copia regionis. Hoc quoque est ubi machina latae morienti submersio EDM, cum electrode automated mutatis et incomitata cyclis notis constructa, tendit ut facile ad fontem e regione normae consiliorum cisternarum manualium tendit.
Vestibulum Maecenas vitae
Nantong Novae Era Technologia Co., LTD intendit in evolutionem, designationem et ad numerum machinis temperandum et instrumentorum machinarum CNC ultra XX annos sustentatus, technologiam technologiam, fabricandi et venditionis servitium elaborandum.
- Usus 20 Years
- Negotium Model OEM and ODM EDM Machina Development
- Core Capability CNC Machine Tool Design and Production
- facilitas Productio adscendens Centrum
Operans ut machina OEM EDM fabricatrix et ODM EDM machina machinarum turba morientium, turma cum clientibus laborat ut machinae configurationem aequare, ut cisternina magnitudo, generator occasus et programmatis moderatio, ad partes productas, continuas progressus in campo ad excolendas machinas per tempus designandum trahens.
Quid sisto Ante Emendo Mori Sinker Machina
- Exemplum postulare cavitatem iudicii in materia repraesentativa antequam plenam ordinem committat.
- Comproba moderatio programmatis electrode bibliothecam sustinet, et globosa exemplaria programmata instrumentorum iam uteris.
- Confirma axis peregrinationes et piscinae magnitudines contra maximae exspectationis formas scandalum, non solum tuam partem mediocris magnitudinis.
- Recognosce quomodo facile consumuntur tales ut filamenta et detentores electrode ad operationem permanentem fundari possunt.
- Disputare institutionem et sustentationem ad regimen moderandi subsidium ita nova programmata aedificari sine longa curva discendi ratione.
Frequenter Interrogata
-
Q1. Quid est machina depressor EDM?
Machina submersio EDM, etiam machina morientis vel arietis EDM machina vocata, workpiece formatam electrodam formatam in materiam format, dum crebris scintillis electricae superficiem diruunt ad figuram electrodis aequandam.
-
Q2. Quomodo moriatur labor lapsus EDM?
Electrode conformata et fabrica in fluido dielectric submerguntur, et series celeris electrici emissionum inter duas materias exesa ex workpiece in exemplar electrode demergitur.
-
Q3. Quid est mori perimus EDM
Mori submersio EDM est nomen processus generalis pro utens machina depressor EDM ad cavitates formandas, ut impressiones fingunt et moriuntur, per scintillam exesam moderatam potius quam instrumenta incisura.
-
Q4. Quod ram EDM
Ram EDM aliud commune nomen est pro lapsore EDM, referendo arietem qui electrode deorsum in fabricam machinationis cycli impellit.
-
Q5. Quae materiae machina EDM possunt
EDM in quavis materia electrically conductiva operatur, quae ferros maxime ferramenta, chalybem immaculatum, admixtiones titanium, carbidam Tungstenum et ceramicos varias conductivorum operit.
-
Q6. Potest EDM machina obdurata ferro
Ita, cum materialis remotio per electricam missionem potius quam vim sectionem fiat, durities parum valet in processu suo faciendo.
-
Q7. Potest EDM machina titanium
Ita, admixtiones titanium plerumque cum EDM machinantur, praesertim pro aerospace et medicorum componentibus, ubi eorum durities conventionalem sectionem difficiliorem reddit.
-
Q8. Can EDM interficiam carbide
Carbide tungsten communis est applicatio EDM, praesertim ad ascias inserendas et partes induendas, ubi solus stridor tardus et difficilis esset.
-
Q9. Quam accurate est EDM machining
Accuratio positus in machina bene conservata demersor EDM plerumque in range circa plus vel minus 0.005 mm cadit, quamquam figura exacta pendet a machinae classi ac processus uncinis.
-
Q10. Quod finis superficies potest EDM consequi
Finis superficies in machinis scenicis pendet, asperis faucibus relictis textura crassiore et finitione transitum potest attingere subtilitatem, prope speculum superficiei campestri..


Si es interesatus in nostris productis, nos consule.
DETAILIA CONTACTUS
Nantong New Era Technology Co., LTD
- Quinque-stella Industrial Park, Chongchuan Districtus, Nantong urbs, Jiangsu Provincia, China
- TEL:+86-19851302688
- E-Mail: [email protected]
Producta
Vinculum celerum
Nuntii
Terminalis mobilis
